TPU: якої мʼякості достатньо
TPU замовляють на дотик — «щось мʼяке, як гума». Але мʼякість — це число, у нас їх три, і вам зазвичай потрібен не наймʼякший.
Коротка відповідь
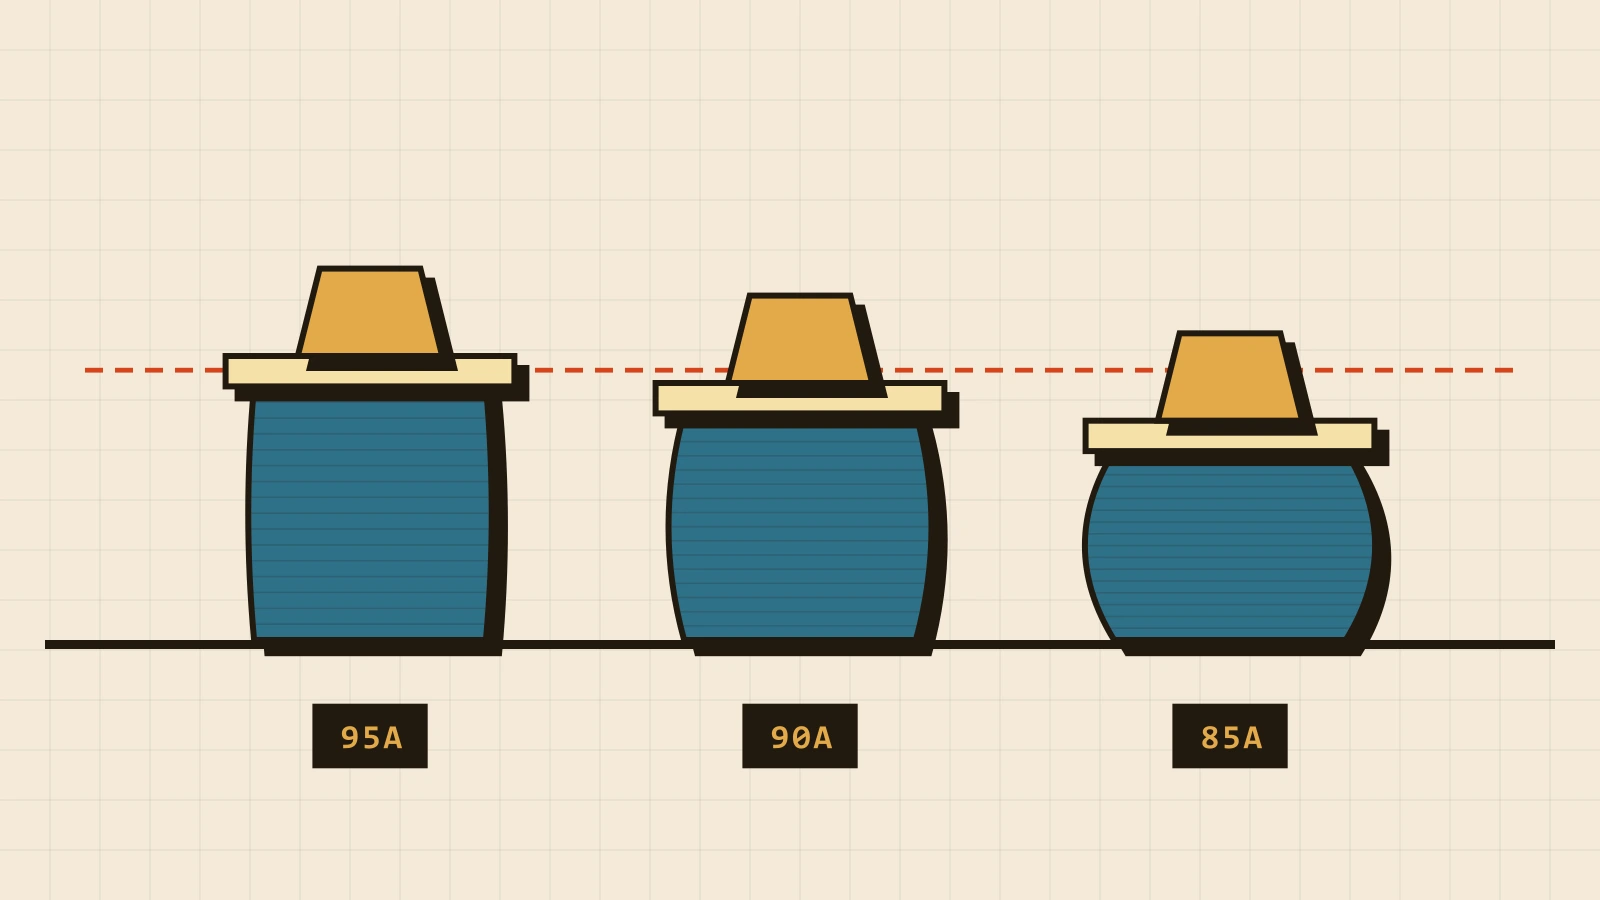
95A — коли деталь має тримати форму. 85A — коли її треба натягнути на щось ширше за її власний отвір. 90A — коли чесна відповідь «щось поміж».
Що насправді означає це число
Шор A — шкала твердості для гумоподібних матеріалів, і менше число означає мʼякіше. Гумка для грошей — приблизно 25A. Автомобільна шина — близько 70A. Усе, з чим працює FDM-принтер, значно твердіше за обидві: 85A, наймʼякший наш ґатунок, — це приблизно підошва робочого черевика, 90A — хокейна шайба, 95A — колесо скейтборда.
Тож якщо ви уявляєте мʼякість гумки, жоден ґатунок TPU туди не дотягнеться. Але дещо інше — дотягнеться.
Геометрія важить більше за твердість
Саме це зазвичай дивує. Стінка 2 мм, надрукована з 95A у два периметри й з невеликим заповненням, на дотик мʼякша за ту саму деталь, надруковану суцільною з 85A. Твердість описує матеріал; стінки, заповнення й товщина описують деталь — і вони зсувають відчуття значно далі, ніж один крок ґатунку.
Якщо здається надто твердим — спершу зменшіть товщину стінки, а не замовляйте мʼякіший пластик. Якщо «гуляє» — додайте стінку, а не твердість.
Є й практична причина віддавати перевагу геометрії: зміна ґатунку змінює деталь цілком, а зміна стінки — рівно там, де ви цього хотіли. Чохол може бути 95A повністю й однаково легко надягатися, якщо тонкий саме бортик.
Для чого який ґатунок
| Ґатунок | На дотик як | Для чого | Мінус |
|---|---|---|---|
| 95A | колесо скейтборда | прокладки під затягнутим болтом, ніжки, бампери, колеса, деталі приводу | важко кудись натягнути |
| 90A | хокейна шайба | чохли, накладки, ремінці, обхвати ручок | особливих немає — це безпечний вибір |
| 85A | підошва робочого черевика | ущільнення по нерівній поверхні, муфти, які натягують, демпферні подушки | дрібний рельєф пливе, малий текст зникає, найповільніший друк |
Порада з майстерні. Не знаєте, яку твердість обрати? Замовляйте 90A і напишіть, що деталь має робити. Це безпечний варіант за замовчуванням, а якщо відчуття треба змінити, ми радше змінимо стінку, ніж увесь матеріал.
Принтер теж має право голосу
Є друга причина, чому наймʼякший ґатунок рідко буває правильним, і вона механічна, а не естетична.
Філамент штовхають, а не тягнуть. Між подавальними шестернями й зоною плавлення він є стовпом, що працює на стиск, — а достатньо мʼякий стовп не штовхається, він вигинається, скручується всередині екструдера й заклинює. Питання лише в тому, яка довжина цього шляху лишається без опори, — тобто це властивість машини, а не пластику.
На екструдері direct drive, де шестерні стоять просто над хотендом, практичний діапазон — приблизно від 83A до 98A. Нижче за 83A навіть добре налаштований direct drive уже не справляється. На схемі Bowden, де філамент долає метр трубки, перш ніж дістатися сопла, вікно різко звужується: 95A уже на межі й потребує справжньої обережності, а все, що 87A і мʼякше, практично не друкується взагалі.
Тому «а можна мʼякше» — це питання про залізо. І тому відповідь на ту саму мʼякість гумки для грошей, яку уявляють люди, — не мʼякший TPU, а зовсім інший процес: лиття силікону у надруковану форму.
Як під нього проєктувати
- Уникайте підтримок. У жорсткому пластику підтримка відламується. У TPU вона приварюється до деталі й відриває разом із собою поверхню. Поверніть деталь, зробіть фаску або розділіть на дві частини й склейте.
- Зазори прощають лише в один бік. Посадка, яка в PLA була б трохи затісною, зазвичай працює: TPU стискається. А ось вільна так і лишиться вільною — гнучку деталь не підпиляєш під розмір.
- Дрібний рельєф виходить мʼяким. Гострі літери, тонкі зубці, чітке накатування — усе це округлиться. Це компроміс самого матеріалу, а не налаштування принтера.
- Заокруглюйте внутрішні кути. TPU майже ніколи не розшаровується. Він рветься — а розрив починається з гострого внутрішнього кута.
- Ніякої друкованої різьби. Різьба в TPU зривається під час першого ж затягування. Друкуйте звичайний отвір і ставте гайку або жорстку втулку.
Чого він вимагає від сопла
Опубліковані діапазони вузькі, і що мʼякший ґатунок, то вужчі вони стають:
| Параметр | TPU 95A | TPU 85A |
|---|---|---|
| Сопло | 220–235 °C | 230–240 °C |
| Стіл | ~50 °C | ~50 °C |
| Швидкість | 25–40 мм/с | 15–20 мм/с |
| Ретракт | майже нульовий | 0,3–1 мм |
| Екструдер | direct drive | direct drive, без винятків |
Рядок про ретракт пояснює всі інші. Витягування філаменту назад — це рівно той рух, якого мʼякий стовп не переживає, тож TPU друкують із майже вимкненим ретрактом. А отже, сопло підтікає між переміщеннями, а отже, зʼявляється павутина — і саме тому доводиться знижувати швидкість і продумувати переміщення, а не гнати.
І він пʼє воду. TPU — один із найспрагліших пластиків на полиці: відкрита котушка за кілька днів набирає стільки вологи, що сопло починає плюватися й пузиритися, а поверхня виходить матовою й шорсткою. Сушать його прохолодніше за жорсткі пластики — приблизно 50–60 °C протягом чотирьох–восьми годин, — бо сам матеріал у гарячій сушарці починає мʼякнути, і котушка може злипнутися сама з собою.
Скільки це коштує
TPU подають у сопло обережно, щоб він не зігнувся по дорозі, — тому друкується він повільно: та сама деталь займає помітно більше часу, ніж у PLA, а з ним і термін виготовлення. У ціні він теж стоїть вище за жорсткі пластики, і кожен крок у бік мʼякості додає ще кілька відсотків. І те, і те видно в розрахунку ще до того, як ви на щось погодитеся.
Коли TPU — неправильна відповідь
Деталь, яка має лишатися жорсткою й гнутися рівно в одному місці, — це не деталь із TPU, а жорстка деталь із тонким плівковим шарніром. Те, що має бути мʼяким і витримувати 80 °C, — це силікон, а силікон не друкується на FDM. А якщо деталь має бути гнучкою і точною за розмірами, беріть найтвердіший ґатунок, який ще достатньо гнеться: кожна частка мʼякості — це віддана точність.
Часті питання
Чи можна друкувати TPU на Bowden-принтері? 95A — з обережністю й терпінням. 90A — рідко й погано. 85A — ні: той метр трубки між шестернями й соплом і є рівно тією довжиною без опори, в якій мʼякий філамент вигинається. Якщо у вас Bowden, вважайте 95A не початком діапазону, а його дном.
Чи треба сушити TPU? Більше, ніж більшість. Він набирає вологу з повітря швидше за PLA чи PETG, і волога котушка дається взнаки плюванням сопла, бульбашками в поверхні та деталлю, яка рветься там, де мала б тягнутися. Сушіть прохолодніше, ніж жорсткі пластики, — близько 50–60 °C, — бо TPU у гарячій сушарці мʼякшає, і тепла котушка може злипнутися.
Чи можна склеювати деталі з TPU? Непросто, і не тим, що лежить у шухляді. Більшість клеїв для пластику на нього не діють: вони працюють, розчиняючи поверхню, а TPU на це не зважає. Ціанакрилат тримає, але утворює твердий крихкий шов у деталі, обраній заради гнучкості, тож руйнується саме по шву. Правильна відповідь — гнучкий поліуретановий клей, а важливіше за сам клей те, щоб розділити деталь унахлист, а не встик.
Як TPU почувається надворі? Краще за ABS, гірше за ASA. Дощ і холод він переносить без нарікань; тривалий ультрафіолет за сезони робить його твердішим — а для гнучкої деталі це втрата саме тієї властивості, заради якої її брали. Для того, що згинається на сонці рік за роком, розраховуйте радше на заміну, ніж на купівлю раз і назавжди.
Чи буває мʼякше за 85A? На FDM-принтері — не буває, принаймні надійно. Нижче приблизно 83A філамент не проштовхується без вигину, хоч яка машина. Якщо вам справді потрібна мʼякість гумки, шлях інший: надрукована форма й литво силіконом. Це окремий процес, і про нього варто запитати, а не намагатися витиснути це з друку.