Якою стороною вгору: чому друк ламається між шарами
Надрукована деталь міцна не в усіх напрямках однаково. Упоперек шарів вона тримає приблизно половину того, що вздовж них, — тож те, якою стороною вгору її надрукували, може важити більше за сам пластик.
Коротка відповідь
Повертайте деталь так, щоб навантаження йшло вздовж шарів, а не впоперек них.
Ось і все правило. Далі — як зрозуміти, куди саме йде навантаження, і чого коштує поворот.
Чому шари — слабке місце
FDM-принтер будує деталь як стос тонких зрізів, і кожен новий шар лягає на попередній, який уже почав остигати. Уздовж шару пластик — це одна суцільна нитка, видавлена із сопла, і міцнішим цей матеріал уже не буває. Між шарами є лише зварний шов: нова нитка достатньо гаряча, щоб на мить підплавити поверхню під собою, і шари зростаються рівно настільки, наскільки встигають за цю мить.
Тож надрукована деталь поводиться не як брусок пластику, а радше як стос склеєних аркушів. Тягнете вздовж аркушів — випробовуєте папір. Розриваєте їх — випробовуєте клей.
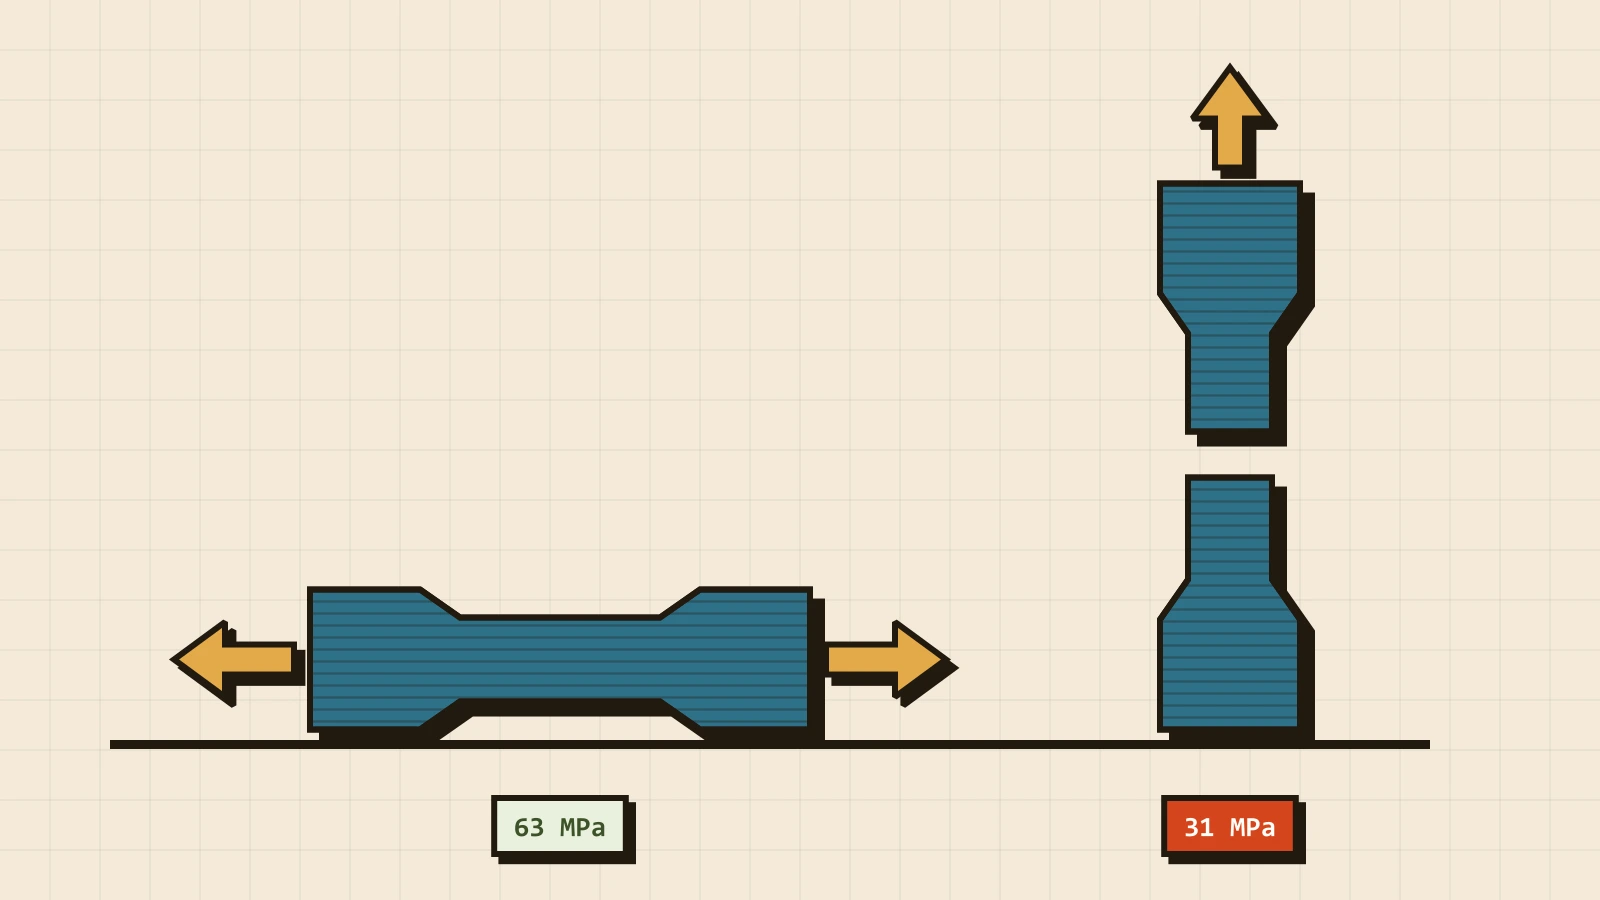
CNC Kitchen поміряв це на одному принтері, одній котушці й одних налаштуваннях: зразки PLA, надруковані лежачи, рвалися в середньому за 63 МПа, а такі самі зразки, надруковані стоячи, — за 31. Ця половина типова, а не особливість PLA: деякі пластики зварюються краще, а ABS під сильним обдувом — гірше.
Це не вада дешевого принтера. Так будує деталі кожен FDM-принтер, і в кожної деталі, яку він робить, є слабкий напрямок.
На гачку — гірше, ніж половина
Зразок на розтяг тягнуть рівномірно по всій довжині. Справжню деталь — майже ніколи. Гачок, кронштейн, кліпса — вони згинаються, а згин збирає напруження в одному місці: на поверхні з внутрішнього боку вигину. Якщо саме там деталь перетинає лінія шару, міцність усієї деталі дорівнює міцності цієї однієї лінії.
Тому на реальній формі різниця більша, ніж на зразку. В іншому тесті CNC Kitchen гачки з ABS, надруковані лежачи, витримали 35 кг, перш ніж зламатися. Такі самі гачки, надруковані стоячи, — 6. Той самий файл, той самий пластик, той самий принтер — деталь лише повернули на столі на 90°.
Як прочитати деталь за навантаженням
Перш ніж вибирати, якою стороною вгору друкувати, знайдіть, де деталь згинатимуть або тягнутимуть, і уявіть її шари як горизонтальні аркуші, складені від столу вгору. Ламається деталь тим, що ці аркуші розходяться, тож завдання — не дати навантаженню їх розщепити.
| Деталь | Що її навантажує | Як друкувати |
|---|---|---|
| Гачок на стіну, кронштейн полиці | згин у куті | на боці, профілем на стіл |
| Кліпса-защіпка | лапка, що згинається щоразу, коли її защіпають | гнучкою лапкою пласко на столі |
| Штифт, кілочок, стійка | удар збоку | лежачи, якщо щось може зачепити |
| Коробка, корпус, кришка | майже нічого | так, щоб знадобилося найменше підтримок |
| Деталь із круглим отвором | посадка, а не міцність | віссю отвору вертикально |
Останній рядок не про міцність, і в цьому суть: деякі деталі вирішує щось інше. Отвір, надрукований віссю вгору, виходить круглим. Надрукований лежачи, він має згори місток і виходить там трохи сплюснутим.
Чого коштує поворот
Сам поворот на принтері нічого не коштує. Але орієнтація вирішує не лише міцність, і часом щось інше переважує.
- Підтримки. Найміцніше положення може залишити нависання в повітрі. Підтримки — це філамент, хвилини й слід усюди, де вони торкалися деталі.
- Поверхня. Грань, що лежить на столі, виходить рівною і бере його текстуру, похилі грані показують сходинки, а вертикальні стінки — лінії шарів. Поклавши деталь на бік, легко провести ці лінії якраз через ту грань, яку ви хотіли гладкою.
- Площа опори. Гачок, що лежить, спирається на весь свій профіль. Поставлений вертикально, він спирається лише на торець стрижня — а висока деталь на малій опорі якраз і відривається від столу.
Компроміс, до якого тягнуться найчастіше, — друкувати під кутом. CNC Kitchen перевірив і це: зразки під 45° тримали 40 МПа — приблизно на чверть більше, ніж стоячі, але все ще далеко до лежачих. На практиці похила деталь майже ні на що не спирається, кожен похилий друк із підтримками в тому тесті зірвався, а похилий гачок витримав не більше за стоячий. Нахил — інструмент для деталі, яку неможливо покласти, а не вибір за замовчуванням.
Налаштування допомагають, але менше, ніж поворот
У розумних межах слайсер змінює міцність між шарами значно менше, ніж орієнтація.
- Висота шару. У тесті CNC Kitchen щодо висоти шару стоячі гачки з PLA були однаково добрі від 0,05 до 0,2 мм, а найміцнішими вийшли на 0,15 мм. На 0,3 мм вони тримали приблизно половину, на 0,4 мм — майже нічого. Шар, товщий за половину діаметра сопла, — це межа, за якою шов розвалюється; звичайні 0,2 мм на соплі 0,4 мм лежать у безпечному діапазоні.
- Температура. Гарячіше — краще зварюється, але до певної межі. Стоячі зразки PLA зросли з 37 МПа за 200 °C до 40 МПа за 230 °C, а за 270 °C знову впали до 32 МПа (тест). Перегрів шкодить шву так само, як недогрів, а ще дає павутину.
- Суха котушка. Волога у філаменті стає парою в соплі й лишає пустоти якраз там, де шари мали зростися.
- Стінки, а не заповнення. Додаткові периметри потовщують оболонку, а саме вона несе згин. Додаткове заповнення додає ваги в середину, де зігнута деталь працює найменше.
Жодне з цього не закриває різниці. Зразки «63 проти 31» були надруковані з розумними налаштуваннями, і стоячі однаково тримали половину.
Порада з майстерні. Напишіть у примітках, як навантажена деталь, — «на кінці висітиме сумка на 5 кг» цілком достатньо. Без цього ми орієнтуємо деталь на найменше підтримок і найкращий вигляд граней, а для гачка це якраз неправильна сторона.
Коли повороту замало
Деякі деталі навантажені в усіх напрямках одразу: кілочок, який можуть зачепити з будь-якого боку, деталь, яку скручують, кліпса, що гнеться у двох площинах. Жодна орієнтація не втримає кожне навантаження вздовж шарів. Тоді рішення — у конструкції та матеріалі:
- Заокругліть внутрішній кут. Плавний перехід там, де стрижень зустрічається з лапкою, розподіляє напруження на кілька ліній шару, а не збирає його на одній.
- Потовщіть деталь там, де вона згинається. Напруження при згині обернено пропорційне квадрату товщини, тож трохи більше матеріалу на згині дає дуже багато.
- Розділіть її. Дві частини, кожна надрукована своєю найкращою стороною вгору, і гвинт між ними.
- Візьміть витриваліший пластик. PETG спершу гнеться, а вже потім ламається, — і раптовий розрив по шару перетворюється на попередження, яке видно.
Часті питання
Чи рятує 100 % заповнення? Деталь стає важчою й загалом міцнішою, але слабкий напрямок лишається. Заповнення заповнює кожен шар зсередини, а шов між шарами той самий. Навіть суцільна деталь — це стос зварених зрізів, тож співвідношення між двома напрямками лишається приблизно таким, як було.
А якщо друкувати гарячіше? Трохи допоможе. У тесті вище перехід із 200 °C на 230 °C додав менш ніж десяту частину. Поворот деталі подвоїв міцність.
Ви самі оберете орієнтацію? Так, для кожної деталі, яку нарізаємо. Вирішує те, що ми про деталь знаємо, — тому порада вище й важлива. Якщо ви надсилаєте 3MF з уже розставленою деталлю і це положення навмисне, напишіть про це в примітках.
Чому мій гачок зламався по ідеально рівній лінії? Бо ця лінія — шар. Чистий рівний злам, що точно йде вздовж одного шару, — це шов, який не витримав, і характерна ознака деталі, надрукованої так, що навантаження йшло впоперек шарів. Злам крізь шари рваний і нерівний.
Чи це важливо для деталі, яка нічого не тримає? Майже ні. Статуетці, корпусу чи підставці байдуже, як ідуть шари, — для них орієнтацію вирішують підтримки й вигляд. Ця стаття про деталі, що працюють.